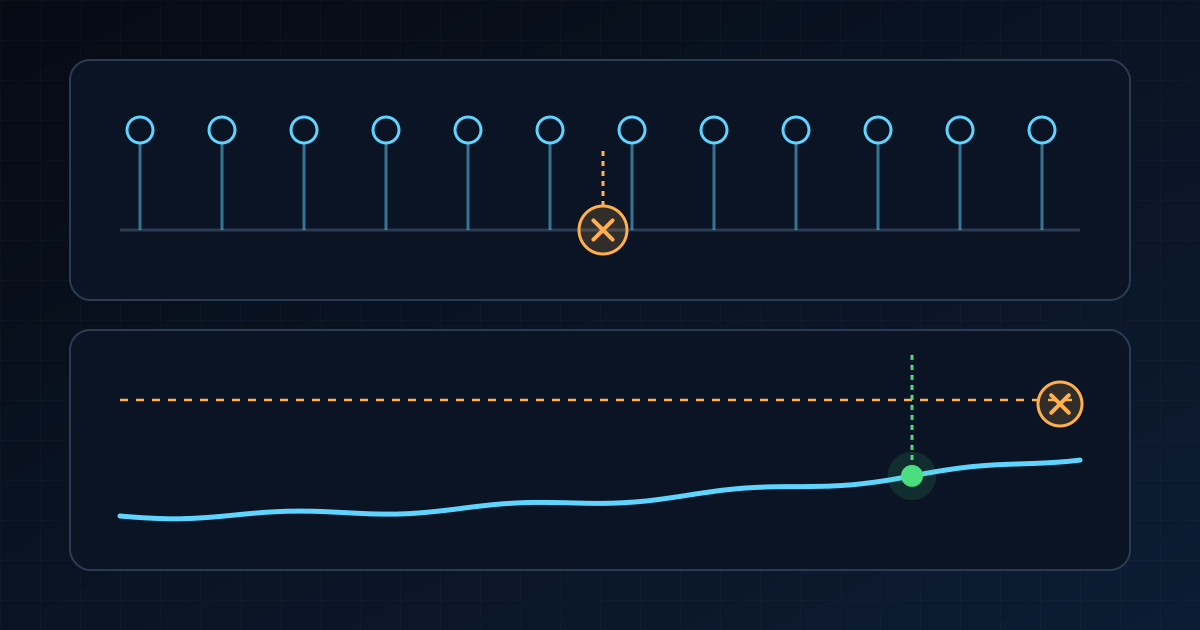
En bref. La maintenance préventive agit selon un calendrier ou des heures de fonctionnement. La maintenance prédictive agit quand un signal mesuré montre que l’usure est en cours. Le fonctionnement jusqu’à la panne convient aux pièces bon marché, sans danger et non critiques ; la préventive là où l’usure suit des heures ou des cycles ; la conditionnelle ou prédictive là où un signal change avant la panne et où un arrêt coûte cher. La plupart des usines ont besoin d’un mélange, choisi machine par machine, et non pour toute l’usine d’un coup.
Beaucoup d’équipes débattent « préventive ou prédictive » comme si l’une devait gagner. Dans une vraie usine, ce sont des outils, et laisser une pièce bon marché tourner jusqu’à la panne en est un aussi. La bonne question n’est pas quelle stratégie est meilleure, mais laquelle convient à cette machine.
Les quatre stratégies en mots simples
- Corrective (jusqu’à la panne). Vous réparez après la casse. Raisonnable pour des pièces bon marché, sans danger, avec un rechange en rayon.
- Préventive (selon le temps ou l’usage). Vous entretenez ou remplacez selon un calendrier : toutes les 500 heures, tous les 6 mois, tous les 100 000 cycles. Simple à planifier et à auditer.
- Conditionnelle. Vous agissez quand une valeur mesurée franchit un seuil : température de roulement, niveau de vibration, courant moteur.
- Prédictive. Un pas de plus : à partir de la tendance des mesures, vous estimez combien de temps la machine peut encore tourner et planifiez l’intervention et la pièce pour le bon moment.
| Stratégie | Vous agissez quand | Convient le mieux à | Coût principal | Risque principal |
|---|---|---|---|---|
| Corrective | c’est en panne | bon marché, non critique, rechange en stock | arrêts imprévus | une pièce critique lâche au pire moment |
| Préventive | le calendrier ou les heures l’indiquent | usure suivant heures ou cycles | pièces et main-d’œuvre remplacées trop tôt | travail fait trop tôt ou trop tard |
| Conditionnelle | une valeur franchit un seuil | machines à signal net | capteurs, seuils, quelqu’un qui agit | alarmes sans responsable |
| Prédictive | la tendance indique que le temps presse | machines critiques, longs délais de pièces | données, modèles, discipline | confiance dans une prévision que personne ne vérifie |
Pourquoi « seulement préventive » tombe quand même en panne
Un calendrier traite de la même façon une machine qui tourne doucement et une machine très sollicitée. Beaucoup de pannes ne suivent pas le calendrier : elles suivent la charge, la saleté, la chaleur, un mauvais lot de pièces ou un produit modifié. Une usine qui ne fait que de la préventive a donc souvent deux problèmes à la fois : des pièces changées alors qu’elles sont encore bonnes, et des pannes qui arrivent entre deux entretiens. Ouvrir une machine peut aussi introduire ses propres défauts : un mauvais couple, un roulement contaminé, une étape oubliée.
Choisir pour chaque machine : trois questions
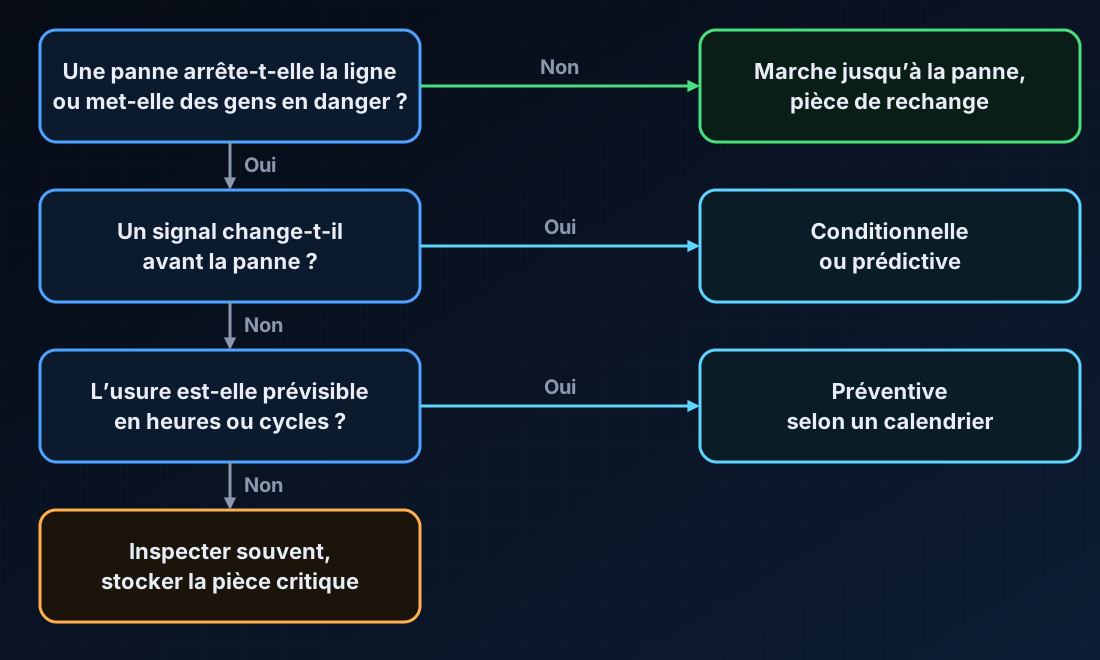
- Une panne arrête-t-elle la ligne ou met-elle des personnes en danger ? Sinon, et si la pièce est bon marché, laissez-la aller jusqu’à la panne et gardez un rechange. N’y consacrez pas d’effort.
- Un signal change-t-il avant la panne ? Température, vibration, courant, pression, bruit : si quelque chose de mesurable bouge des jours ou des semaines avant la panne, utilisez la maintenance conditionnelle ou prédictive. C’est là qu’elle rapporte le plus. (Plus dans vibration, température, courant.)
- L’usure est-elle prévisible en heures ou cycles ? Filtres, courroies, certains joints et lubrifiants s’usent à un rythme connu : utilisez la préventive selon les heures ou les cycles, pas selon le calendrier.
Si la réponse est non trois fois et que la machine est critique, inspectez-la souvent, stockez la pièce critique et cherchez un signal bon marché à mesurer.
Ce qu’il faut à la maintenance prédictive
- Un signal mesurable qui change vraiment avant la panne, pas un capteur choisi parce qu’il était facile à poser.
- Un historique de pannes et de réparations pour comparer (voir la même machine est encore tombée en panne).
- Quelqu’un qui agit : une alerte qui ne devient pas un ordre de travail n’est qu’un graphique.
- La planification des pièces : une alerte deux semaines à l’avance est perdue si la pièce met six semaines (voir pièces de rechange et délai).
Erreurs fréquentes
- Des capteurs partout, des décisions nulle part. Commencez par trois à cinq machines où un arrêt coûte cher.
- Des alarmes sans responsable. Chaque seuil a besoin d’une personne et d’une action.
- Tout passer en prédictif d’un coup. Lancez-le sur quelques machines, comparez à ce qui s’est vraiment passé, puis étendez. (Un plan des premières semaines : maintenance prédictive dans une petite usine.)
- Ignorer le côté coût. Comparez le coût d’un arrêt (voir ce que coûte vraiment un arrêt imprévu) au coût de mesurer et d’agir.
Questions fréquentes
Quelle est la différence entre maintenance préventive et prédictive ? La préventive se fait selon un calendrier (heures, cycles), que la machine en ait besoin ou non. La prédictive se fait quand les mesures montrent de l’usure et estime combien de temps la machine peut encore tourner.
La maintenance prédictive est-elle toujours meilleure que la préventive ? Non. Elle rapporte là où un arrêt coûte cher et où un signal change avant la panne. Pour des pièces bon marché ou une usure suivant un calendrier connu, la préventive ou le fonctionnement jusqu’à la panne est moins cher et plus simple.
Qu’est-ce que la maintenance conditionnelle ? Un travail fait quand une valeur mesurée (température, vibration, courant) franchit un seuil défini. C’est la façon la plus simple d’utiliser des données et souvent la première étape vers la prédictive.
Par combien de machines commencer ? Trois à cinq où un arrêt imprévu coûte cher ou où une pièce met longtemps, avec des critères de réussite convenus par écrit avant de commencer.
Comment décider ce mois-ci
Listez vos dix machines les plus critiques. Pour chacune, répondez aux trois questions ci-dessus et notez la stratégie à côté. Pour celles où la réponse est « un signal change avant la panne », choisissez le signal le moins cher à mesurer et notez qui agit sur une alerte. C’est une journée de travail et le début d’un plan de maintenance adapté à vos machines.
Si vous voulez tester cela sur trois à cinq de vos machines, demandez un pilote : cinq à sept semaines, critères de réussite convenus avant le démarrage.